Bitumen modifikasi gagal karena salah satu dari tiga alasan: modifier tidak terdispersi, suhu terlalu tinggi terlalu lama, atau batch tidak konsisten. Ketiganya adalah kegagalan proses, dan ketiganya terlihat di sistem kontrol pabrik sebelum pengikat mencapai jalan.
Karet remah
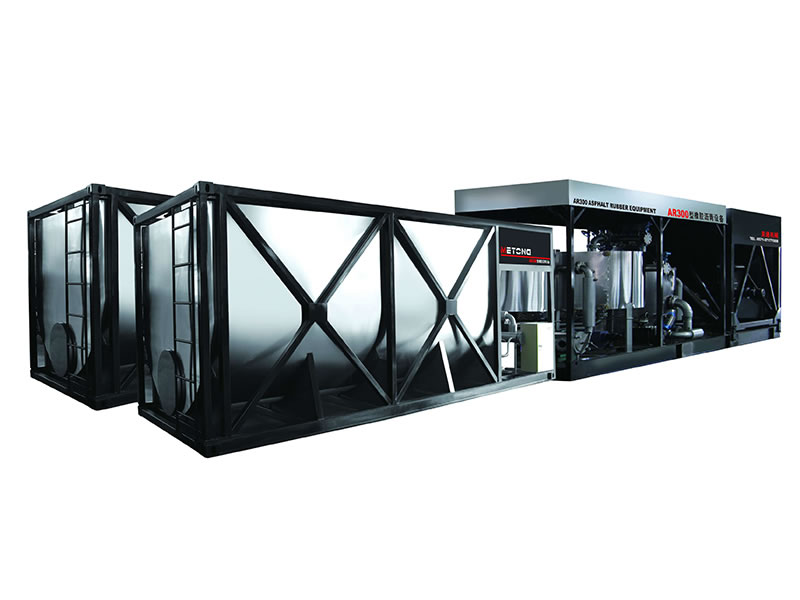
Modifikasi karet remah memerlukan suhu berkelanjutan dan pengadukan terus-menerus, karena karet terus bereaksi dengan bitumen selama penyimpanan. Pabrik aspal karet karena itu dilengkapi tangki berpemanas dan berpengaduk serta waktu reaksi yang dapat dipertahankan. Reaksi kurang menghasilkan pengikat yang terpisah di dalam tangki pengangkut; reaksi berlebih menghasilkan pengikat yang terlalu kental untuk disemprotkan.
SBS dan polimer lain
Modifikasi polimer memerlukan geser tinggi untuk memecah polimer dan mendispersikannya ke dalam bitumen. Mill geser tinggi ditambah siklus penahanan dan pengadukan adalah pengaturan standar, dengan kontrol resep PLC agar suatu batch diulang, bukan ditemukan ulang. Dosis SBS biasanya beberapa persen berdasarkan massa dan diukur, bukan diperkirakan.
Penyimpanan dan jarak terakhir
Pengikat modifikasi harus tetap panas dan teraduk dari pabrik hingga ke penyemprot. Itu adalah masalah transportasi sebanyak masalah produksi: tangki berinsulasi, pengadukan hidrolik, dan pompa pembuangan yang sesuai dengan peralatan penerima. Batch yang dimodifikasi sempurna tetapi mendingin dalam tangki tanpa pengaduk tiba sebagai batch yang terpisah.
Apa yang harus ditetapkan dalam spesifikasi
Jenis mill dan laju geser, metode pemanasan tangki dan rentang pengendalian suhu, pengadukan selama penyimpanan, ukuran batch, serta pencatatan data sistem kontrol. Jika pemasok tidak dapat menunjukkan catatan batch, klaim konsistensinya tidak dapat diverifikasi.
Pengolahan bitumen · baca 6 mnt