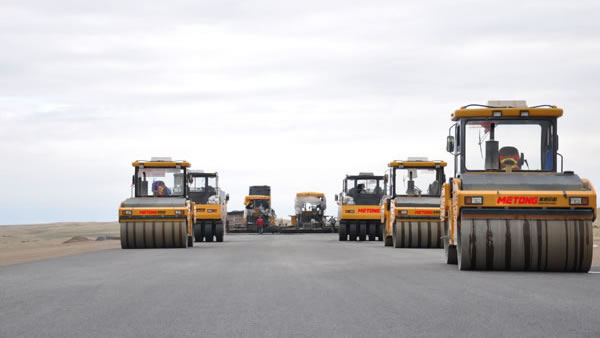
Zestaw zagęszczający to ciąg: wstępne, pośrednie, końcowe. Każdy etap ma maszynę i okno temperaturowe; błędna kolejność daje warstwę gęstą, ale nierówną albo równą, ale niedostatecznie zagęszczoną.
Awaria
Zagęszczanie wstępne idzie tuż za układarką, gdy warstwa jest jeszcze gorąca i obrabialna. Walec jednowalcowy lub ciężki dwuwalcowy o dużej amplitudzie i niskiej częstotliwości przemieszcza materiał i usuwa większość wolnych przestrzeni. Zbyt długie zwlekanie to typowy błąd: warstwa stygnie, walec ślizga się po wierzchu, a gęstość nigdy nie przychodzi.
Warstwa pośrednia i wykończeniowa
Przejścia pośrednie walcem dwuwalcowym o mniejszej amplitudzie wyrównują powierzchnię i zamykają pozostałe wolne przestrzenie. Przejście końcowe walcem oponowym wytwarza uszczelnioną, jednorodną teksturę — praca opon ugniata zaprawę powierzchniową, a nie szkielet kruszywa. Na gęstoziarnistych warstwach ścieralnych walec oponowy często robi więcej dla wyglądu i przepuszczalności warstwy niż stalowy walec.
Temperatura, nie tylko liczba przejść
Liczba przejść w opisie technologii zakłada temperaturę warstwy. W chłodny dzień lub przy cienkiej warstwie okno zamyka się szybciej i podana liczba przejść staje się nieosiągalna. Dlatego doświadczone brygady patrzą na warstwę, a nie na licznik, i dlatego warto specyfikować walce o dwóch częstotliwościach — potrafiące przełączać amplitudę do grubości warstwy.
Styki i krawędzie
Większość później wykrywanych błędów zagęszczenia dotyczy spoin. Ścinanie spoiny, wałowanie od strony gorącej w kierunku zimnej i użycie mniejszego walca przy krawędzi pozwalają utrzymać gęstość spoiny zbliżoną do gęstości warstwy. Spoina o 3% poniżej specyfikacji to właśnie miejsce, w które wchodzi woda.
Zagęszczanie · 5 min czytania