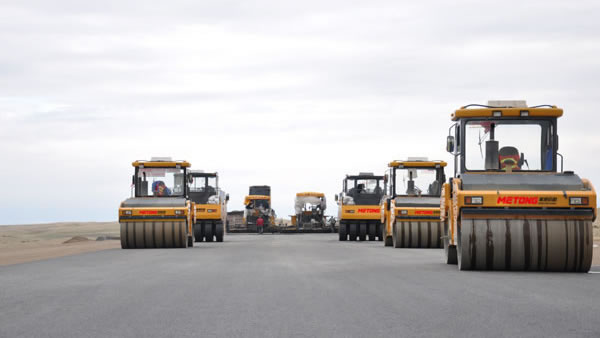
ชุดบดอัดคือลำดับขั้นตอน: การบดอัดหยาบ การบดอัดขั้นกลาง และการเก็บผิว แต่ละขั้นมีเครื่องจักรและช่วงอุณหภูมิของตัวเอง และหากเรียงลำดับผิดจะได้ผิวทางที่แน่นแต่ไม่เรียบ หรือเรียบแต่ไม่ได้มาตรฐาน
การบดอัดหยาบ
การบดอัดหยาบจะตามเครื่องปูผิวทางอย่างใกล้ชิด ขณะที่ผิวทางยังร้อนและอยู่ในสภาพที่บดได้ ลูกกลิ้งแบบลูกเดียวหรือแบบตีคู่ขนาดหนักที่ใช้แอมพลิจูดสูงความถี่ต่ำ จะเคลื่อนย้ายวัสดุและกำจัดช่องว่างอากาศส่วนใหญ่ออก การรอนานเกินไปคือความผิดพลาดที่พบบ่อย: ผิวทางเย็นลง ลูกกลิ้งวิ่งอยู่บนผิว และความหนาแน่นไม่เคยเกิดขึ้น
การบดอัดขั้นกลางและการเก็บผิว
การบดอัดขั้นกลางด้วยลูกกลิ้งแบบตีคู่ที่แอมพลิจูดต่ำกว่าจะช่วยปรับผิวให้เรียบและปิดช่องว่างที่เหลืออยู่ ส่วนการเก็บผิวด้วยลูกกลิ้งล้อยางคือขั้นตอนที่สร้างพื้นผิวที่ปิดสนิทและสม่ำเสมอ — การนวดด้วยยางจะคลุกเคลือกปูนผิวมากกว่าโครงกระดูกมวลรวม บนชั้นผิวทางแบบเกรดแน่น ลูกกลิ้งล้อยางมักมีส่วนช่วยเรื่องความเรียบเนียนและการซึมผ่านของผิวทางได้มากกว่าลูกกลิ้งเหล็ก
อุณหภูมิ ไม่ใช่แค่จำนวนรอบ
จำนวนรอบในเอกสารวิธีการทำงานตั้งอยู่บนสมมติฐานเรื่องอุณหภูมิผิวทาง ในวันที่อากาศหนาวหรือในชั้นที่บางมาก ช่วงเวลาที่เหมาะสมจะปิดเร็วขึ้นและจำนวนรอบที่กำหนดก็ทำไม่ได้จริง ซึ่งเป็นเหตุผลที่ทีมงานที่มีประสบการณ์จะดูสภาพผิวทางมากกว่านับรอบ และเป็นเหตุผลที่ลูกกลิ้งแบบสองความถี่ — ซึ่งสลับแอมพลิจูดให้เข้ากับความหนาของชั้นได้ — คุ้มค่าที่จะกำหนดไว้ในสเปก
รอยต่อและขอบ
ความล้มเหลวในการบดอัดที่พบภายหลังส่วนใหญ่อยู่ที่รอยต่อ การทำรอยต่อให้เป็นรูปทรงสอบ การบดจากด้านร้อนเข้าหาด้านเย็น และการใช้ลูกกลิ้งขนาดเล็กกว่าสำหรับงานขอบ คือสิ่งที่ทำให้ความหนาแน่นที่รอยต่อใกล้เคียงกับความหนาแน่นของชั้นผิว รอยต่อที่ต่ำกว่าสเปก 3% คือจุดที่น้ำจะเข้าไป
การบดอัด · อ่าน 5 นาที