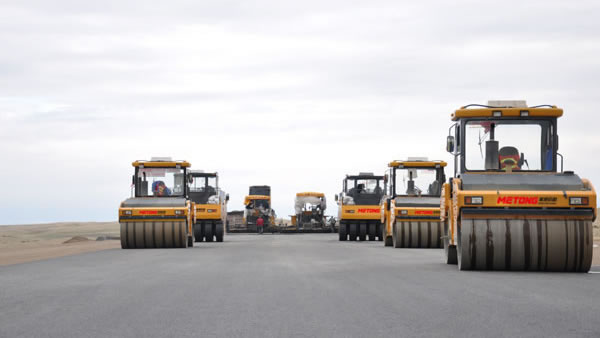
Sıkıştırma treni bir sıradır: ilk sıkıştırma, ara sıkıştırma, son sıkıştırma. Her aşamanın bir makinesi ve bir sıcaklık penceresi vardır; sırayı yanlış kurmak, yoğun ama düzgün olmayan ya da düzgün ama eksik sıkıştırılmış bir mat üretir.
İlk sıkıştırma
İlk sıkıştırma finişeri yakından takip eder; mat hâlâ sıcak ve işlenebilirdir. Düşük frekansta yüksek genlikli tek tamburlu veya ağır tandem silindir, malzemeyi hareket ettirir ve hava boşluklarının çoğunu giderir. En yaygın hata çok uzun beklemektir: mat soğur, silindir üstte kayar ve yoğunluk hiç gelmez.
Ara ve son sıkıştırma
Daha düşük genlikte tandem silindirle yapılan ara geçişler yüzeyi düzeltir ve kalan boşlukları kapatır. Hava lastikli silindirle yapılan son geçiş, sızdırmaz ve tekdüze dokuyu üretir — lastik yoğurma agrega iskeleti yerine yüzey harcını işler. Yoğun dereceli yüzey tabakalarında lastik tekerlekli silindir, matın görünümü ve geçirgenliği için çelik tamburdan çoğu zaman daha fazlasını yapar.
Sadece geçiş değil, sıcaklık
Bir yöntem bildirimindeki geçiş sayısı bir mat sıcaklığını varsayar. Soğuk bir günde veya ince bir serimde pencere daha hızlı kapanır ve belirtilen geçiş sayısı ulaşılamaz hale gelir. Bu yüzden yetkin ekipler sayıya değil mata bakar ve bu yüzden serim kalınlığına göre genlik değiştirebilen çift frekanslı silindirler belirtilmeye değer.
Derzler ve kenarlar
Sonradan bulunan sıkıştırma hatalarının çoğu derzlerdedir. Derzi konikleştirmek, sıcak taraftan soğuk tarafa doğru silindirlemek ve kenar işi için daha küçük bir silindir kullanmak, derz yoğunluğunu mat yoğunluğuna yakın tutar. Spesifikasyonun %3 altında kalan bir derz, suyun içeri girdiği yerdir.
Sıkıştırma · 5 dk okuma