Dây chuyền lu lèn là một trình tự: lu sơ bộ, lu trung gian, lu hoàn thiện. Mỗi giai đoạn có một loại máy và một khoảng nhiệt độ, và nếu sai thứ tự sẽ tạo ra lớp thảm đặc nhưng không đều, hoặc đều nhưng chưa đạt độ chặt theo yêu cầu.
Lu sơ bộ
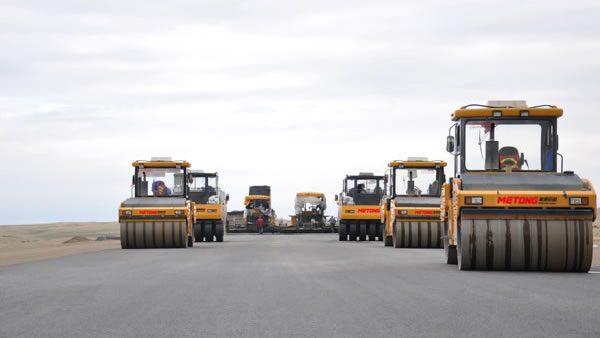
Lu sơ bộ bám sát ngay sau máy rải, khi lớp thảm vẫn còn nóng và dễ đầm. Xe lu một trống hoặc lu bánh đôi hạng nặng với biên độ cao và tần số thấp sẽ đẩy vật liệu và loại bỏ phần lớn lỗ rỗng không khí. Chờ quá lâu là lỗi thường gặp: lớp thảm nguội đi, xe lu trượt trên bề mặt và độ chặt không bao giờ đạt.
Lu trung gian và lu hoàn thiện
Các lượt lu trung gian bằng xe lu bánh đôi ở biên độ thấp hơn làm phẳng bề mặt và lấp các lỗ rỗng còn lại. Lượt lu hoàn thiện bằng xe lu lốp tạo ra kết cấu bề mặt kín và đồng đều — việc nhào của lốp tác động lên vữa bề mặt chứ không phải lên bộ khung cốt liệu. Trên các lớp mặt cấp phối dày đặc, xe lu lốp thường đóng góp nhiều hơn trống thép về ngoại quan và độ thấm của lớp nhựa.
Nhiệt độ, không chỉ số lượt lu
Số lượt lu trong một biện pháp thi công giả định một nhiệt độ thảm. Vào ngày lạnh, hoặc với lớp mỏng, khoảng thời gian cho phép khép lại nhanh hơn và số lượt quy định trở nên không thể đạt. Đó là lý do các đội thi công có kinh nghiệm quan sát thảm nhựa thay vì đếm số lượt, và cũng là lý do nên chỉ định xe lu hai tần số — có thể chuyển biên độ phù hợp với chiều dày lớp.
Mối nối và mép
Phần lớn các lỗi lu lèn được phát hiện sau này đều nằm ở mối nối. Vát mối nối, lu từ phía nóng sang phía nguội và dùng xe lu nhỏ hơn cho phần mép là những cách giữ độ chặt mối nối gần với độ chặt của lớp nhựa. Một mối nối thấp hơn tiêu chuẩn 3% là chỗ nước xâm nhập.
Lu lèn · đọc 5 phút