قیر اصلاحشده به یکی از سه دلیل شکست میخورد: اصلاحکننده پراکنده نشده، دما بیش از حد و برای مدت طولانی بالا بوده، یا بچ یکنواخت نبوده است. هر سه، شکست فرآیند هستند و هر سه پیش از رسیدن چسباننده به جاده در سیستم کنترل کارخانه دیده میشوند.
پودر لاستیک (خردهلاستیک)
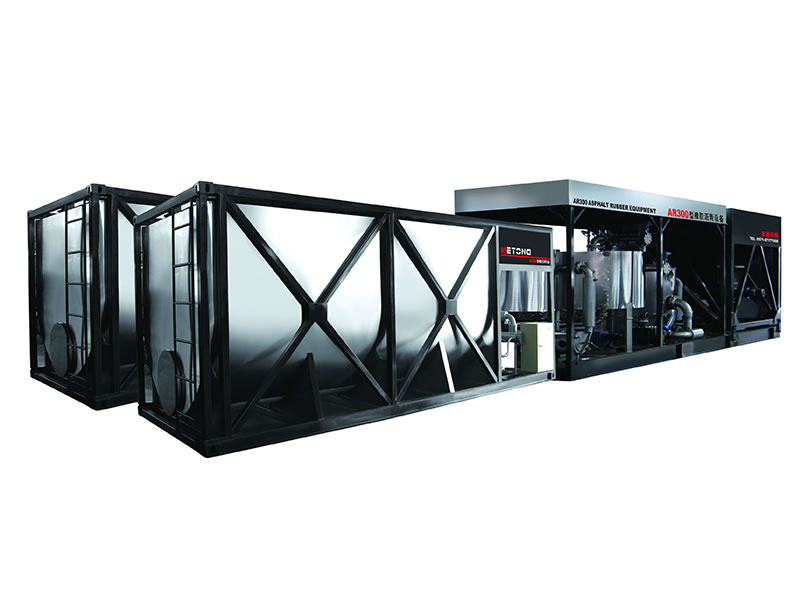
اصلاح با پودر لاستیک به دمای پایدار و همزدن پیوسته نیاز دارد، زیرا لاستیک در حین انبارش به واکنش با قیر ادامه میدهد. بنابراین کارخانه آسفالت لاستیکی مجموعه مخازن گرم و همزندار و یک زمان واکنش قابل کنترل دارد. واکنش کمتر از حد، چسبانندهای میدهد که در تانکر جدا میشود؛ واکنش بیش از حد، چسبانندهای میدهد که برای پاشش گرانروی زیادی دارد.
SBS و سایر پلیمرها
اصلاح پلیمری به برش بالا نیاز دارد تا پلیمر شکسته و در قیر پراکنده شود. یک آسیاب برش بالا بههمراه چرخه نگهداشت و همزدن، چیدمان استاندارد است، با کنترل دستور ساخت بهوسیله PLC تا یک بچ تکرار شود، نه از نو ابداع. دوز SBS معمولاً چند درصد جرمی است و اندازهگیری میشود، نه تخمین.
انبارش و آخرین مرحله
چسباننده اصلاحشده باید از کارخانه تا قیرپاش گرم و همزده بماند. این یک مسئله حمل است، همانقدر که یک مسئله تولید: مخازن عایقدار، همزدن هیدرولیک و پمپ تخلیهای که با تجهیزات دریافتکننده اندازه داشته باشد. بچی که کاملاً اصلاحشده اما در تانکری بدون همزن سرد شود، بهصورت بچی جداشده میرسد.
چه چیزی را تعیین کنید
نوع آسیاب و نرخ برش، روش گرمایش مخزن و بازه کنترل دما، همزدن در حین انبارش، اندازه بچ و ثبت داده سیستم کنترل. اگر تأمینکننده نتواند سابقه یک بچ را نشان دهد، ادعای یکنواختی قابل راستیآزمایی نیست.
پردازش قیر · 6 دقیقه مطالعه